液压支架立柱激光熔覆修复:换新一根12000元,自修1380元
煤矿液压支架立柱的两种命运:换新一根 12000 元,还是自修 1380 元
————机器人激光熔覆机如何撬动重工业再制造升级
我先给你讲一个在矿上反复上演的场景。
去年冬天,华北一座煤矿的检修车间里,一批液压支架立柱被判了“死刑”。
这批液压支架立柱,是综采工作面上撑住顶板的核心承压件;它的外壁在井下高湿、高粉尘的环境里跑了两年,表面出现了密集的划伤与点蚀。检测方法很原始,也很有效——师傅用手一摸,有台阶感,就得换。
采购单很快批下来了:单根报价 12000 元,**批 60 根,72 万。更要命的不是这 72 万,而是交期——45 天。而这批支架服务的那个工作面,一天的产出是六位数。
车间主任后来跟我说了一句话,我记到现在:“我们不是买不起这 72 万,我们是停不起这 45 天。”
后来,他们算了另一笔账。
同一批液压支架立柱,如果在车间里就地修复——单根现金成本 1380 元,周期从 45 天压到 5 天以内。
你可能会问:修回去的液压支架立柱,能用得住吗?
答案是:这要看你怎么修。如果是在表面“贴”一层或者“糊”一层,确实撑不住;但如果是在表面“长”出一层 0.5 到 2 毫米的冶金结合层,它的耐磨、耐蚀性能,往往比原来那根新件还要强。
这就是今天想跟你聊的:一台机器人激光熔覆机,正在怎样改写重工业的维修账本。

▲ IT-RF5018 系列机器人激光熔覆淬火系统
PART.01
不是“补一层”,而是“长一层”
先给不太了解这个工艺的朋友解释一下,激光熔覆到底是怎么工作的。
很多人的**反应是:这不就是“高级一点的堆焊”吗?把金属粉末喷到工件表面,用高温烧融,不就补上了?
如果真这么简单,那这个行业就不会有过去二十年的技术迭代了。
激光熔覆的核心,不是“补”,而是“长”。
它是在基材表面添加熔覆材料,再用高能密度激光束,让熔覆材料和基材表面薄层一起熔凝。注意这个“一起”——熔覆层和基体之间形成的是冶金结合,就像两块金属长成了一块,而不是像电镀那样“贴”上去,也不像喷涂层那样“粘”上去。
这个区别有多重要?电镀层和喷涂层的失效形式,往往是起皮、剥落、鼓包;而冶金结合的熔覆层,失效形式只有一种——磨耗。它是被一点点磨掉的,不是整片掉下来的。
你可能会接着问:那稀释率呢?
这是个很专业的问题。所谓稀释率,就是基材被熔化后混进熔覆层里的比例。稀释率一高,你这个熔覆层的成分就被“冲淡”了——你花镍基、钴基粉末的钱,买到的却是一半基材的成分。
而激光熔覆能做到极低的稀释率。它是真的让每一克合金粉末都用在刀刃上。
说了这么多,你可能会觉得这些都是“工艺名词”。那我们把它翻译成车间的语言,看几个参数:
熔覆厚度 0.5–2 毫米。 0.5 毫米是什么概念?大约 5 张 A4 纸叠起来的厚度。最厚 2 毫米,也就 2 张半银行卡。就这薄薄一层,决定了这根件是报废还是重生。
送粉精度 ≤±2%,适用粉末粒径 20–200 微米。 200 微米大约是面粉颗粒的级别。而 ±2% 的送粉精度意味着——机器连续跑 8 个小时,每一分钟撒下去的粉量都是稳定的,不靠手感,不靠经验。
地轨重复精度 ±0.1–0.15 毫米。 一根头发丝直径大约 0.07 毫米,也就是说,机器人在 3 米长的地轨上往复行走,停下来再走回去,位置误差不超过两根头发丝。
负载能力:地轨 300–5000 公斤,变位机 300–5000 公斤。 5000 公斤是什么概念?差不多三辆家用轿车压在上面。这不是一台“修小零件”的设备,它面向的就是液压支架、轧辊、钻杆这种大家伙。
还有一点常常被忽略:这台设备是“一机两用”的。 熔覆头和淬火头可以快速互换——熔覆做表面强化与尺寸修复,淬火做表面硬化(硬化层深度 0.5–1 毫米)。一台设备的两个工艺,对应的是两类完全不同的订单。
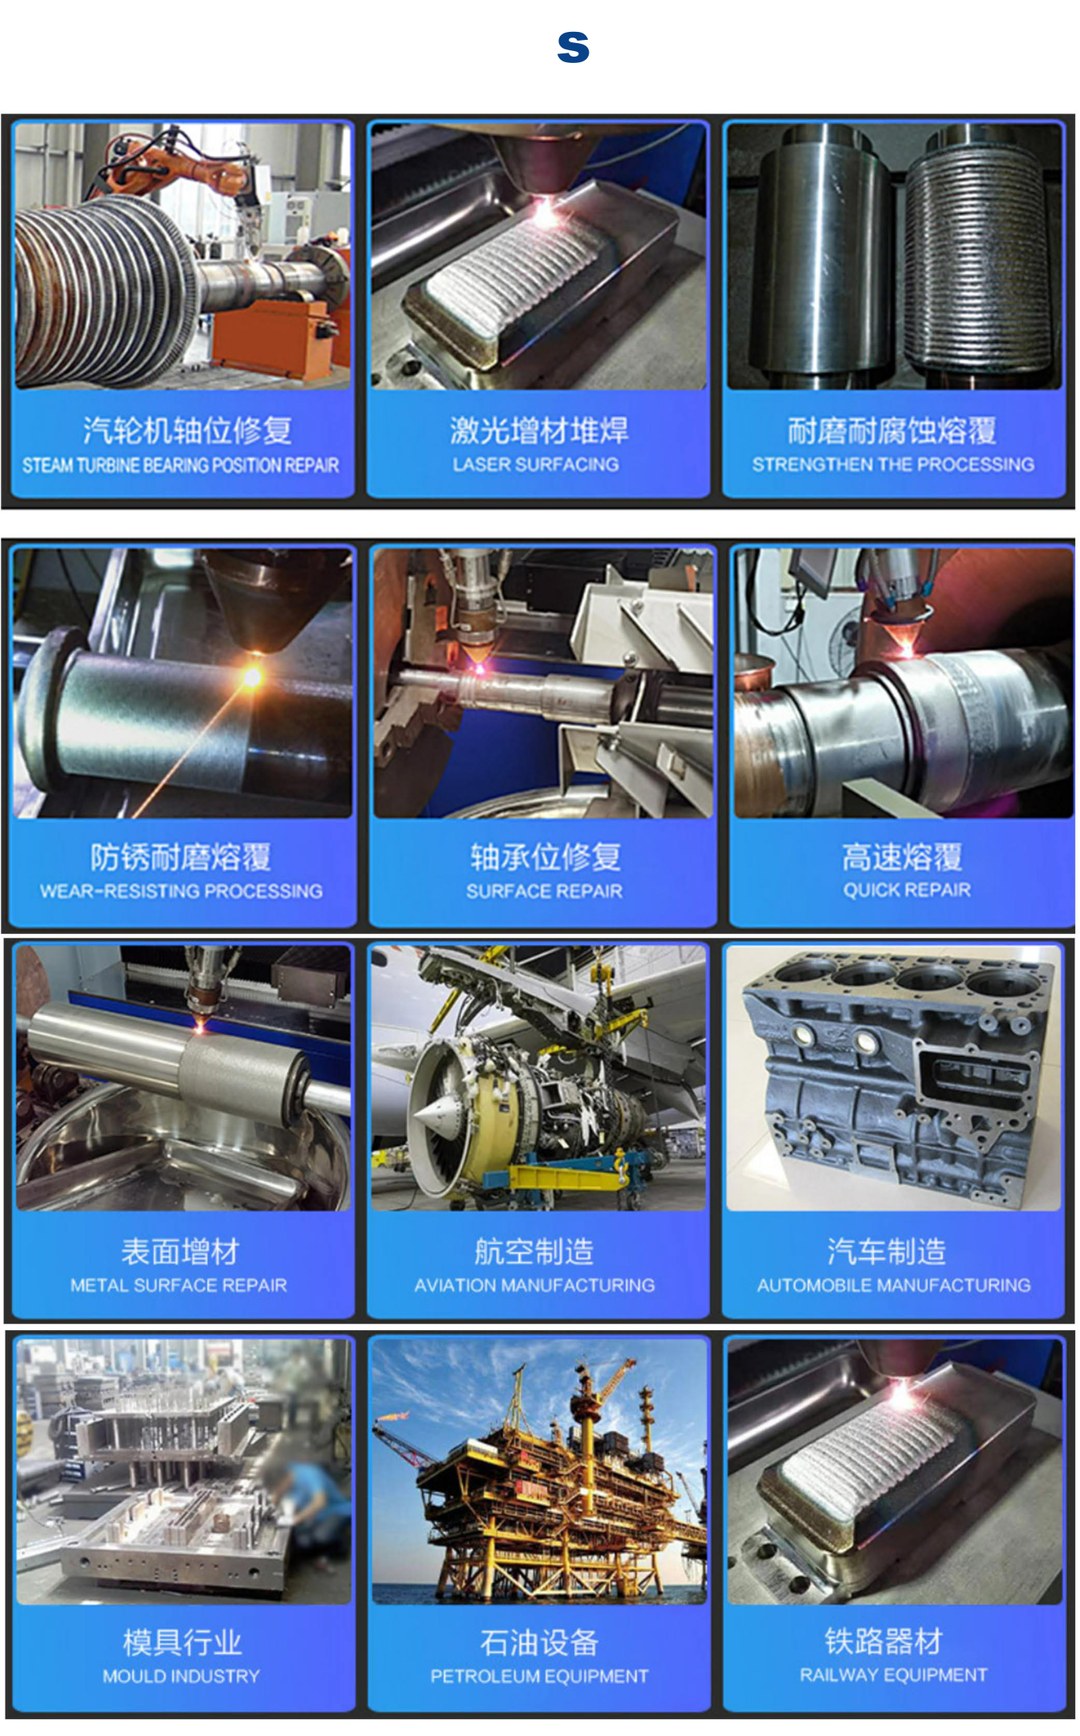
▲ 机器人搭载熔覆头在工件表面连续作业
PART.02
从煤矿到油井再到轧钢线,三个场景的同一笔账
说了这么多原理,你可能会问:落到我的车间里,这东西到底省不省钱?
我给你讲三个不同行业的场景,你对照自己的工况看。
场景一:煤矿——综采液压支架立柱
先把对象说清楚:煤矿综采工作面液压支架的立柱,一台支架靠它把顶板撑住,是整套支架的核心承压执行件,它一失效,支架就得退出工作面。
常见规格是这样:外径 200 毫米,熔覆段长 1200 毫米,要求熔覆厚度 1.0 毫米。
咱们来算笔账,每一步都可以验算:
· 熔覆层侧面积:π × 0.2 米 × 1.2 米 = 0.754 平方米
· 熔覆层体积:0.754 × 0.001 米 = 754 立方厘米
· 熔覆金属质量:754 × 7.85 克/立方厘米 ≈ 5.9 公斤
· 加上搭接、起收弧和后期车削余量(按 +25% 计)→ 约 7.4 公斤
· 按常见的粉末利用率 90% 折算 → 实际领用粉末约 8.2 公斤
按铁基粉末 80 元/公斤算(球形气雾化铁基粉的市场价在 75–85 元之间),主材成本 656 元。
再往上加:
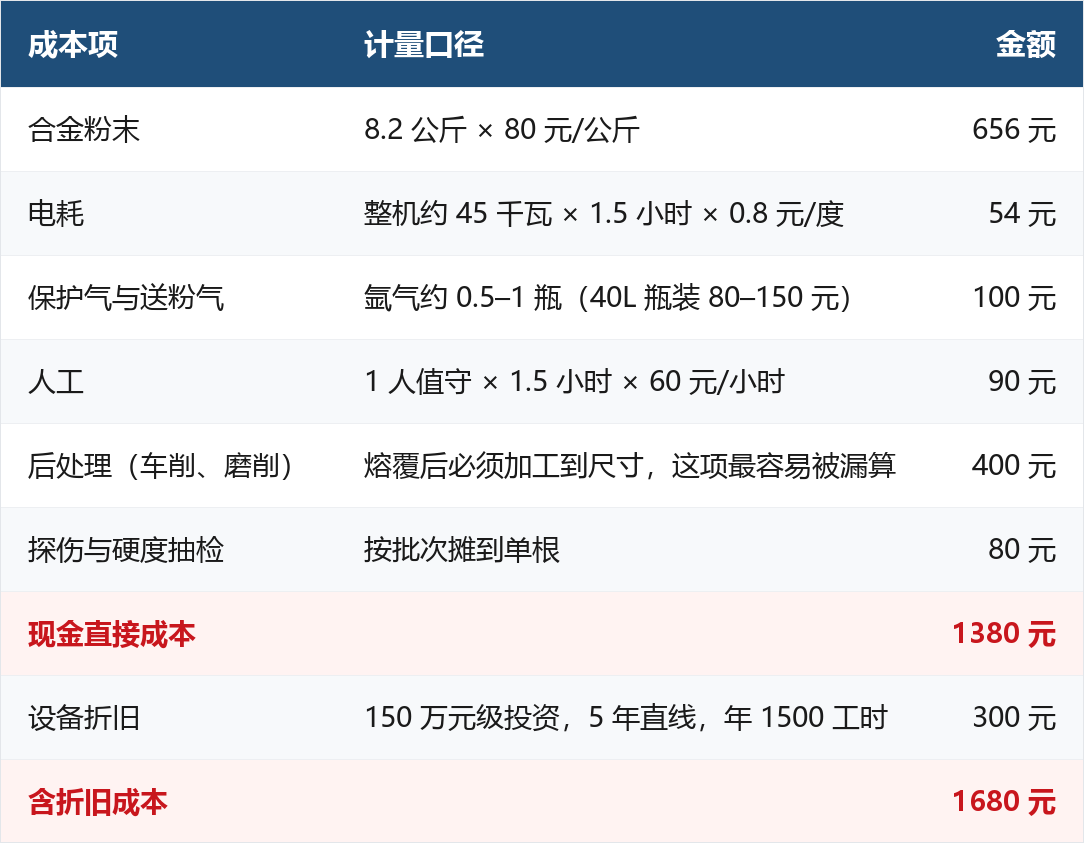
注意最后两行——后处理和检测,是很多人算这笔账时最容易漏掉的钱。熔覆只是把尺寸“长”回来,长出来的那点余量还得靠车床和磨床吃下去,加上探伤,实打实的几百元。把它们算进去,这个数字才敢拿给财务看。
也正因为如此,看到“能省 90%”这种话,你**多问一句:跟谁比?
同一根液压支架立柱,三个口径摆在一起:
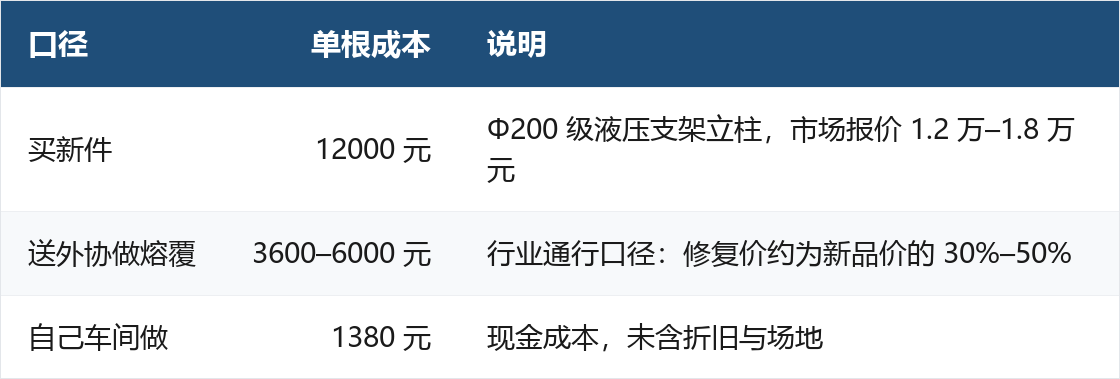
看明白了吗?真正被激光熔覆抢走的,不是“买新件”那笔钱,而是“送外协”那笔钱。
自己修比买新省 10620 元;就算你以前一直是把液压支架立柱外发修复,自己上了设备之后,单根还能再省 2200 到 4600 元——那部分钱,原本是付给别人的加工费、设备折旧和利润。
放大到一年:
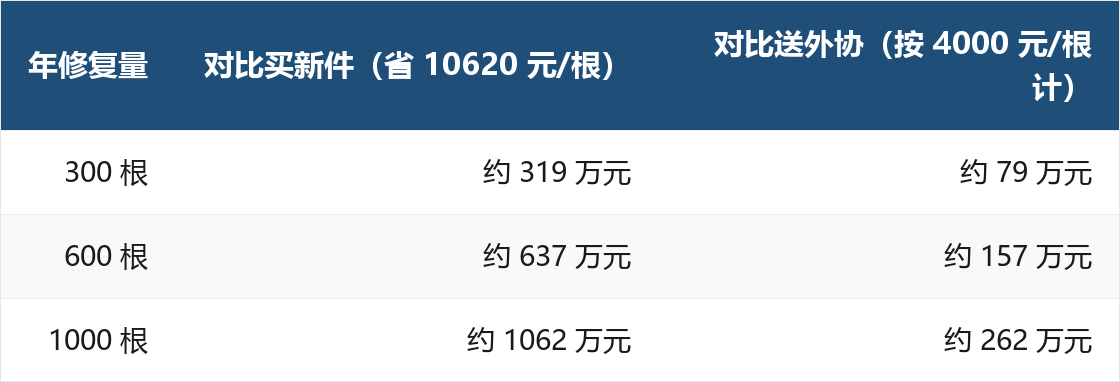
而且这还没算“45 天变 5 天”带来的产能账——在很多工厂,那才是真正的大头。
场景二:石油——钻杆接头与阀芯
石油钻杆接头、钻头、抽油杆、反应釜内壁、阀门阀芯、管道弯头和三通,这些部件的共同点是:失效的不是强度,是表面。
它们要的是耐磨、抗硫、耐酸碱腐蚀。传统做法是整根换掉,或者做表面化学处理。而激光熔覆是在最需要保护的那一圈表面,“长”上一层针对性的合金层。一根钻杆的价值是几万到十几万,而需要熔覆的那一段,成本是零头。
场景三:冶金——轧辊与连铸机液压杆
轧辊这种件,车间里最怕的不是它坏,是它“不知不觉地磨”。直径磨掉一点,产品尺寸就飘了。
激光熔覆的价值在这里非常直白:把磨损的尺寸恢复回来,同时把表面硬度提上去,把更换频次降下来。我们在这类工况上的客户反馈,普遍是“备件采购额明显下降”——这笔钱不会出现在维修账上,但会出现在你的年度采购报表里。
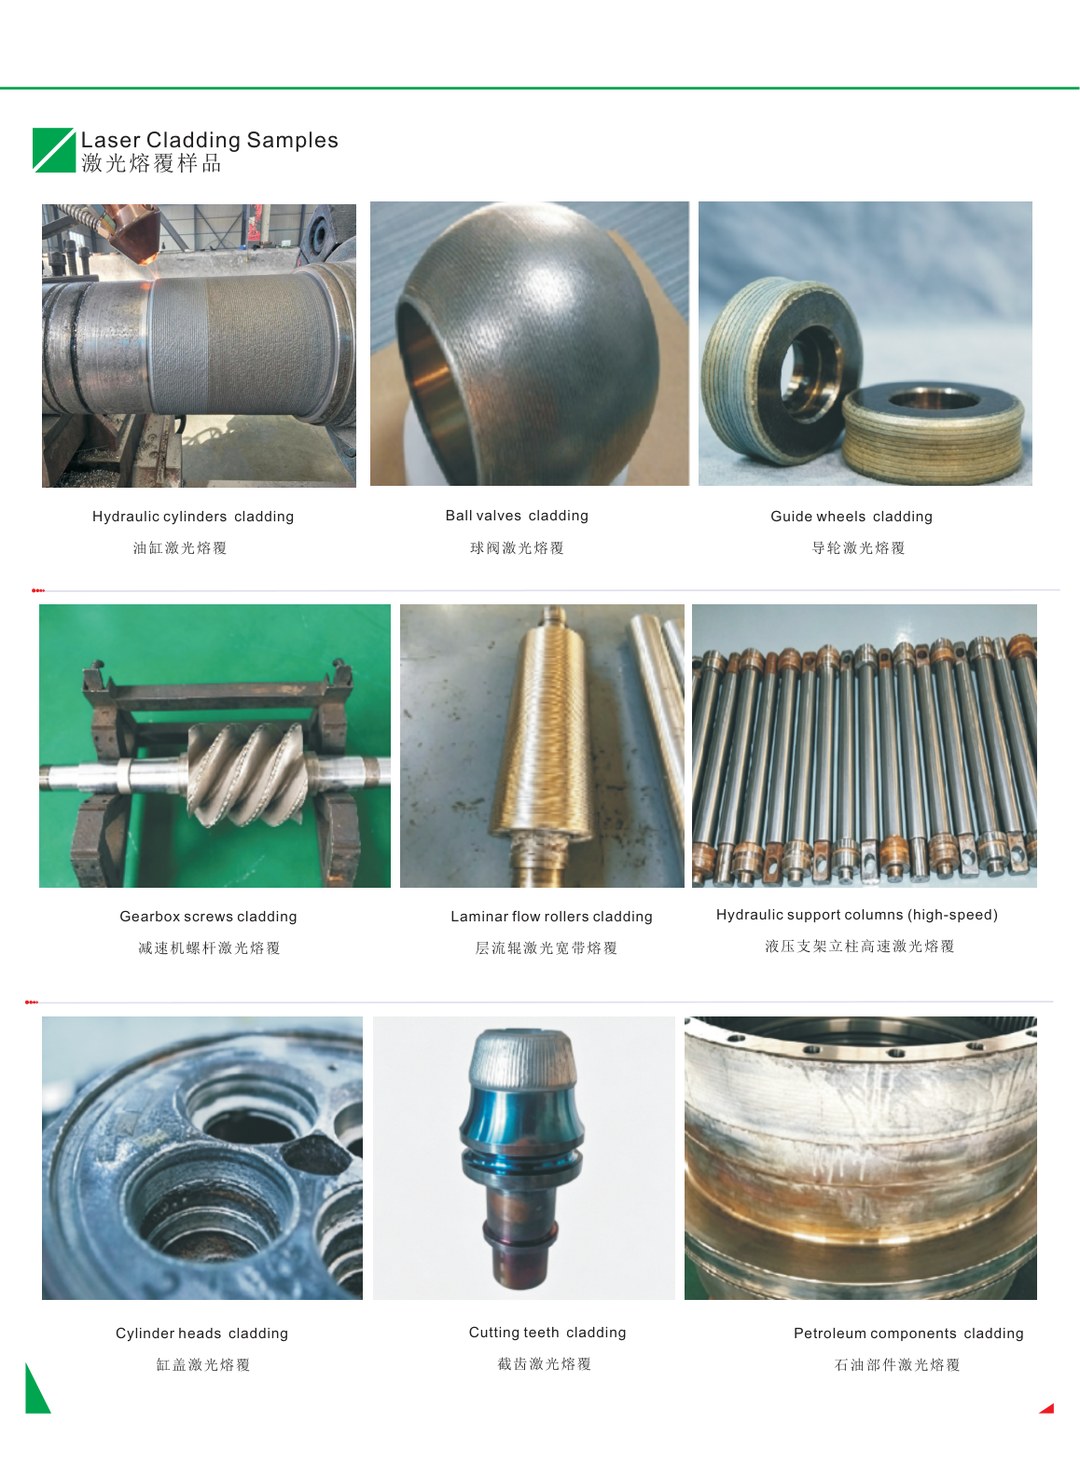
▲ 油缸、球阀、导轮、截齿、层流辊、液压支架立柱等熔覆样品
PART.03
0.5 毫米背后的四条产业逻辑
说到这儿,我想跟你聊点更深的东西。
**条逻辑
再制造的门槛,不在于“能不能修”,而在于“能不能稳定地修好”。
手工也能堆焊,老师傅的手艺甚至能做出很好的效果。但问题是:能保证每一根都一样吗?能保证连续生产 8 小时精度不漂移吗?能保证换了个操作工,质量还是同一个水平吗?
这就是为什么这类工艺一定要上机器人。不是因为人做不了,而是因为只有设备才能保证一致性。
我们这套系统的重复精度是 ±0.1–0.15 毫米,送粉精度 ≤±2%,功率可选 3000W / 6000W / 12000W,光斑可选圆斑 Ø4 毫米、方斑 10 毫米 / 20 毫米。这些不是拿来看的参数,是给你“复制工艺”用的——只要参数定了,第 1 根和第 600 根是同一个标准。
第二条逻辑
从卖设备,到卖解决方案。
传统的设备生意很简单:生产、卖出、售后。但激光熔覆不是这样——它必须“先试样,再方案,后交钥匙”。
不同材质的工件,熔覆材料、功率、搭接率、送粉量、保护气的组合完全不同;不同的车间,产线布局、上下料方式、工件回转方式也不同。所以我们的做法是把激光器、水冷机、熔覆头/淬火头、机器人本体、地轨、变位机、稳压电源、送粉器和电控系统整合成一套方案,而不是卖一台孤立的机器。
这种模式下,我们不是“卖完就走”,而是“长期绑定”。设备跑得越好,你的维修成本越低,双方都受益。
第三条逻辑
工艺参数库,正在成为新的竞争力。
想象一下:一家厂商手里有几百种材质、上千套工艺参数的积累。新客户来了,只要告诉我你是什么材质、多大尺寸、要什么性能,系统就能调出一套接近**的工艺窗口,打两次样就收敛。
这个东西是买不来的,只能靠长期积累。台谊激光从 2001 年做到今天,20 多年、100 多个机型、60 多个国家和地区的出货,攒下来的就是这本“工艺账”。
第四条逻辑
替代电镀,也替代进口。
以前这类表面强化要么送出去电镀,要么买欧洲设备。但这两年情况变了。
电镀这边,排污指标、危废处置成本逐年抬升,外协价格和交期都在往上走,更麻烦的是合规风险——那是一个你无法完全掌控的外部变量。激光熔覆作为替代电镀的工艺路线,效率高、成本低、绿色环保,稀释率极低、结合强度远高于电镀。
设备这边,机器人本体可以选国产品牌,也可以选发那科、库卡、安川,臂长 1.8 米 / 2.0 米可选。国产装备这几年在稳定性上追得很快,性价比和服务响应的优势是实打实的。
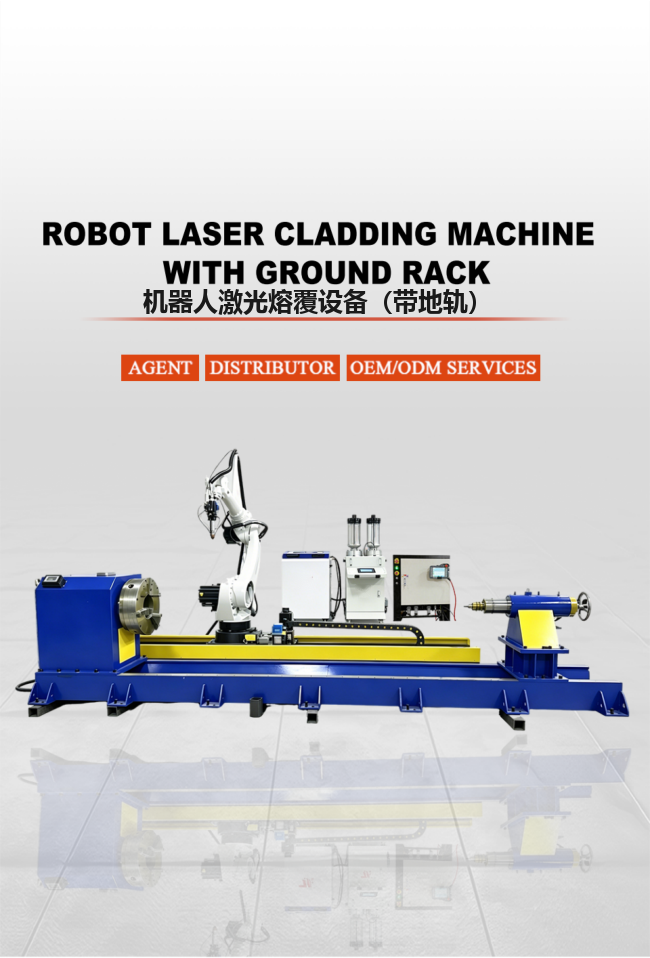
▲ 机器人 + 地轨 + 变位机组合,面向超长、超大件
PART.04
再制造的下一步:更大、更柔、更绿
说了这么多,咱们来看看这类设备正在往哪儿走。
**个趋势:超大件的柔性集成
单靠机器人臂展,处理不了几米长的轧辊和液压支架立柱。真正的解法是机器人 + 地轨 + 变位机的联动:机器人沿 3 米(可定制更长)行程的地轨行走,工件由负载最高 5000 公斤的变位机带动回转,±360° 无死角,整机联动跑出一条连续不断的熔覆轨迹。
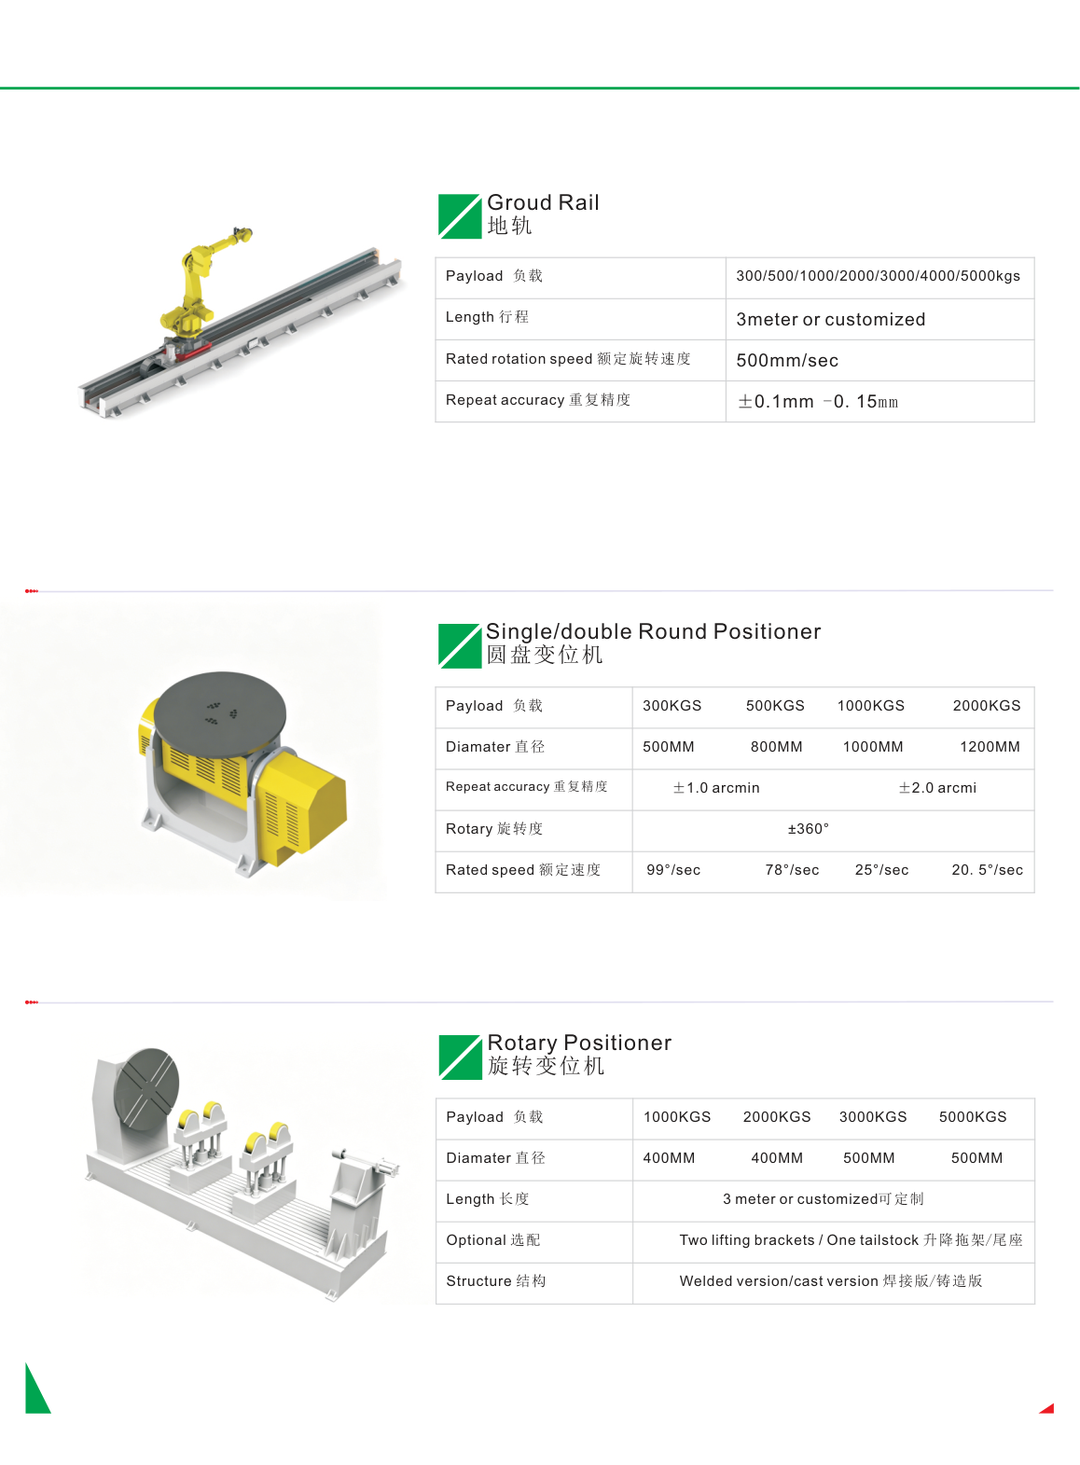
▲ 地轨负载 300–5000 公斤,变位机负载 300–5000 公斤,行程与直径均可定制
第二个趋势:宽带熔覆,把效率再往上提
圆斑 Ø4 毫米适合精细修复,但大面积覆盖时太慢。方形光斑 10 毫米 / 20 毫米的宽带熔覆头,一次扫过去就是一条宽熔道——像层流辊、液压支架立柱这种大面积工件,效率提升非常明显。
第三个趋势:一机两用,熔覆与淬火自由切换
熔覆头和淬火头可互换,同一台机器人既能做尺寸修复与表面强化,也能做表面硬化(淬火硬化层深度 0.5–1 毫米,硬度可达 HRC60 以上)。对维修车间来说,这意味着一台设备覆盖两类订单。
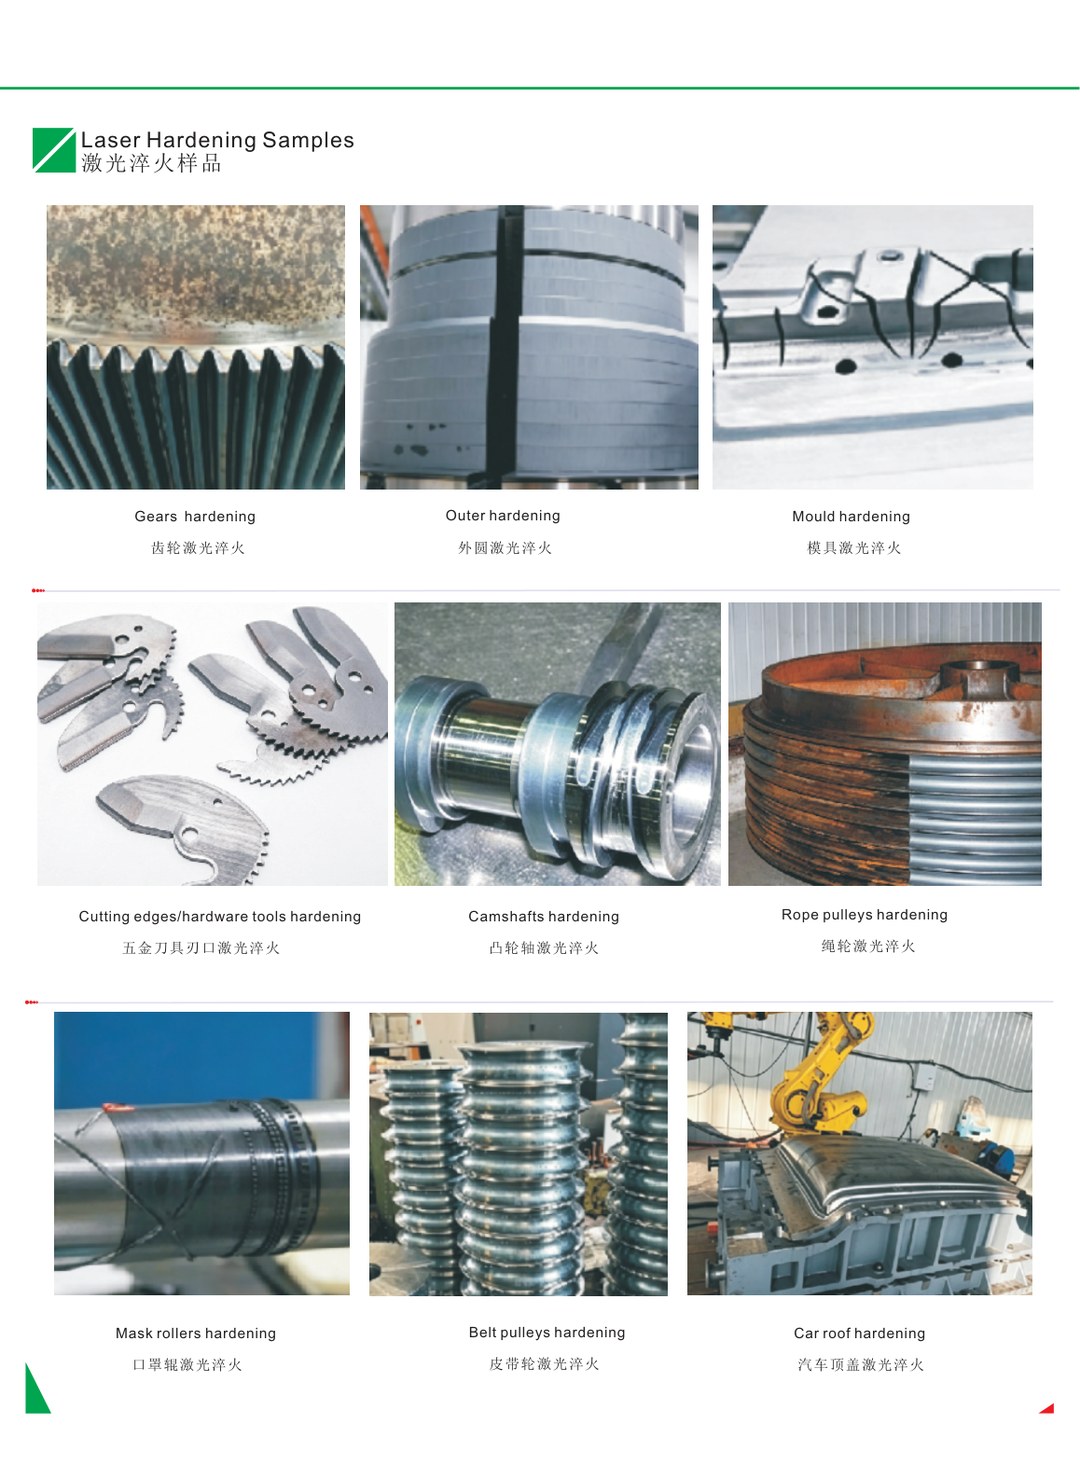
▲ 齿轮、外圆、模具、凸轮轴、绳轮、皮带轮等淬火样品
第四个趋势:绿色制造,从“修旧”到“省资源”
激光熔覆的本质是再制造:让已经报废的件重新回到产线。它不产生电镀废液,粉末利用率高,热影响区小、几乎不需要二次矫形。对国家是节约资源,对企业是降低成本——这两件事在这里是同一件事。
PART.05
回到那批液压支架立柱
回到开头那批被判“死刑”的液压支架立柱。
它们真正的成本不是 72 万,而是 45 天。
在重工业里,最贵的从来不是零件本身,而是等待零件的时间。一个能把 45 天压成 5 天的工艺,价值不在省下的那笔采购款,而在于把生产节奏重新握回自己手里。
我们这行有句话:再制造的本质,不是把旧的修回原样,而是让它比原来更强。
熔覆层 0.5 到 2 毫米,比一根液压支架立柱的直径小了百倍,但它决定了这根件是进废铁堆还是回到工作面。
如果你是煤矿、石化、冶金、工程机械行业的设备负责人或者工厂老板,我的建议是:别等到一批件被判报废了才想起这件事。把你手上那件最典型的失效件寄一件过来,我们免费给你打样——熔覆完连金相剖面和硬度报告一起给你,你拿回去装上试,跑一个检修周期再谈设备的事。
样品说得上话,方案才说得响。
制造业的下半场,不在于换得更快,而在于用得更久。
0.5 毫米的差距,决定的不只是一根液压支架立柱的去留,更是这家工厂未来十年的成本曲线。
台谊激光 · 机器人激光熔覆系统
· 微信 / 电话:+86 133 7777 0232
· 邮箱:taiyilaser@163.com
· 网址:http://www.taiyijg.com
扫码加微信,免费打样
台谊激光成立于 2001 年,2006 年落户东莞,拥有东莞与湖北(占地 30 余亩)两大生产基地,销售网络覆盖 60 多个国家和地区,直属海外售后团队十余支;按 ISO9001 质量管理体系管控全流程,多个产品系列已取得欧盟 CE 与美国 FDA 认证。
价格口径说明:文中液压支架立柱的新件价、外协熔覆加工价,取自 2026 年公开市场报价与行业通行口径(修复价约为新品价的 30%–50%);合金粉末、氩气、电价为公开市场价与近年招标价的常见区间。全部数字均为示例工况下的静态测算,实际成本以你的工件材质、失效程度和当地行情为准。